涂装设备全解析:从喷涂流水线到烘干固化炉的选型与工艺要点
在制造业的众多环节中,表面处理往往决定了产品的最终观感与使用寿命。无论是金属结构件、汽车零部件,还是家电外壳、建材型材,都离不开一套稳定高效的涂装设备来完成上漆、上粉或电泳作业。对于正在规划产线或进行设备升级的企业来说,理解涂装设备的分类、工艺衔接和选型逻辑,比单纯比较价格更有价值。本文围绕涂装设备的核心构成展开,结合实际生产场景,梳理喷涂流水线、静电喷涂机、粉末喷涂设备、电泳涂装设备等常见形态的特点与适用范围,帮助读者建立一套清晰的判断框架。
涂装设备到底包含哪些环节
很多初次接触这个领域的人会把涂装设备简单理解为"喷漆的机器",实际上一条完整的涂装生产线是由多个功能单元串联而成的系统。从前处理到最终固化,每个环节的设备选型都会影响涂层附着力、外观质量和整体产能。
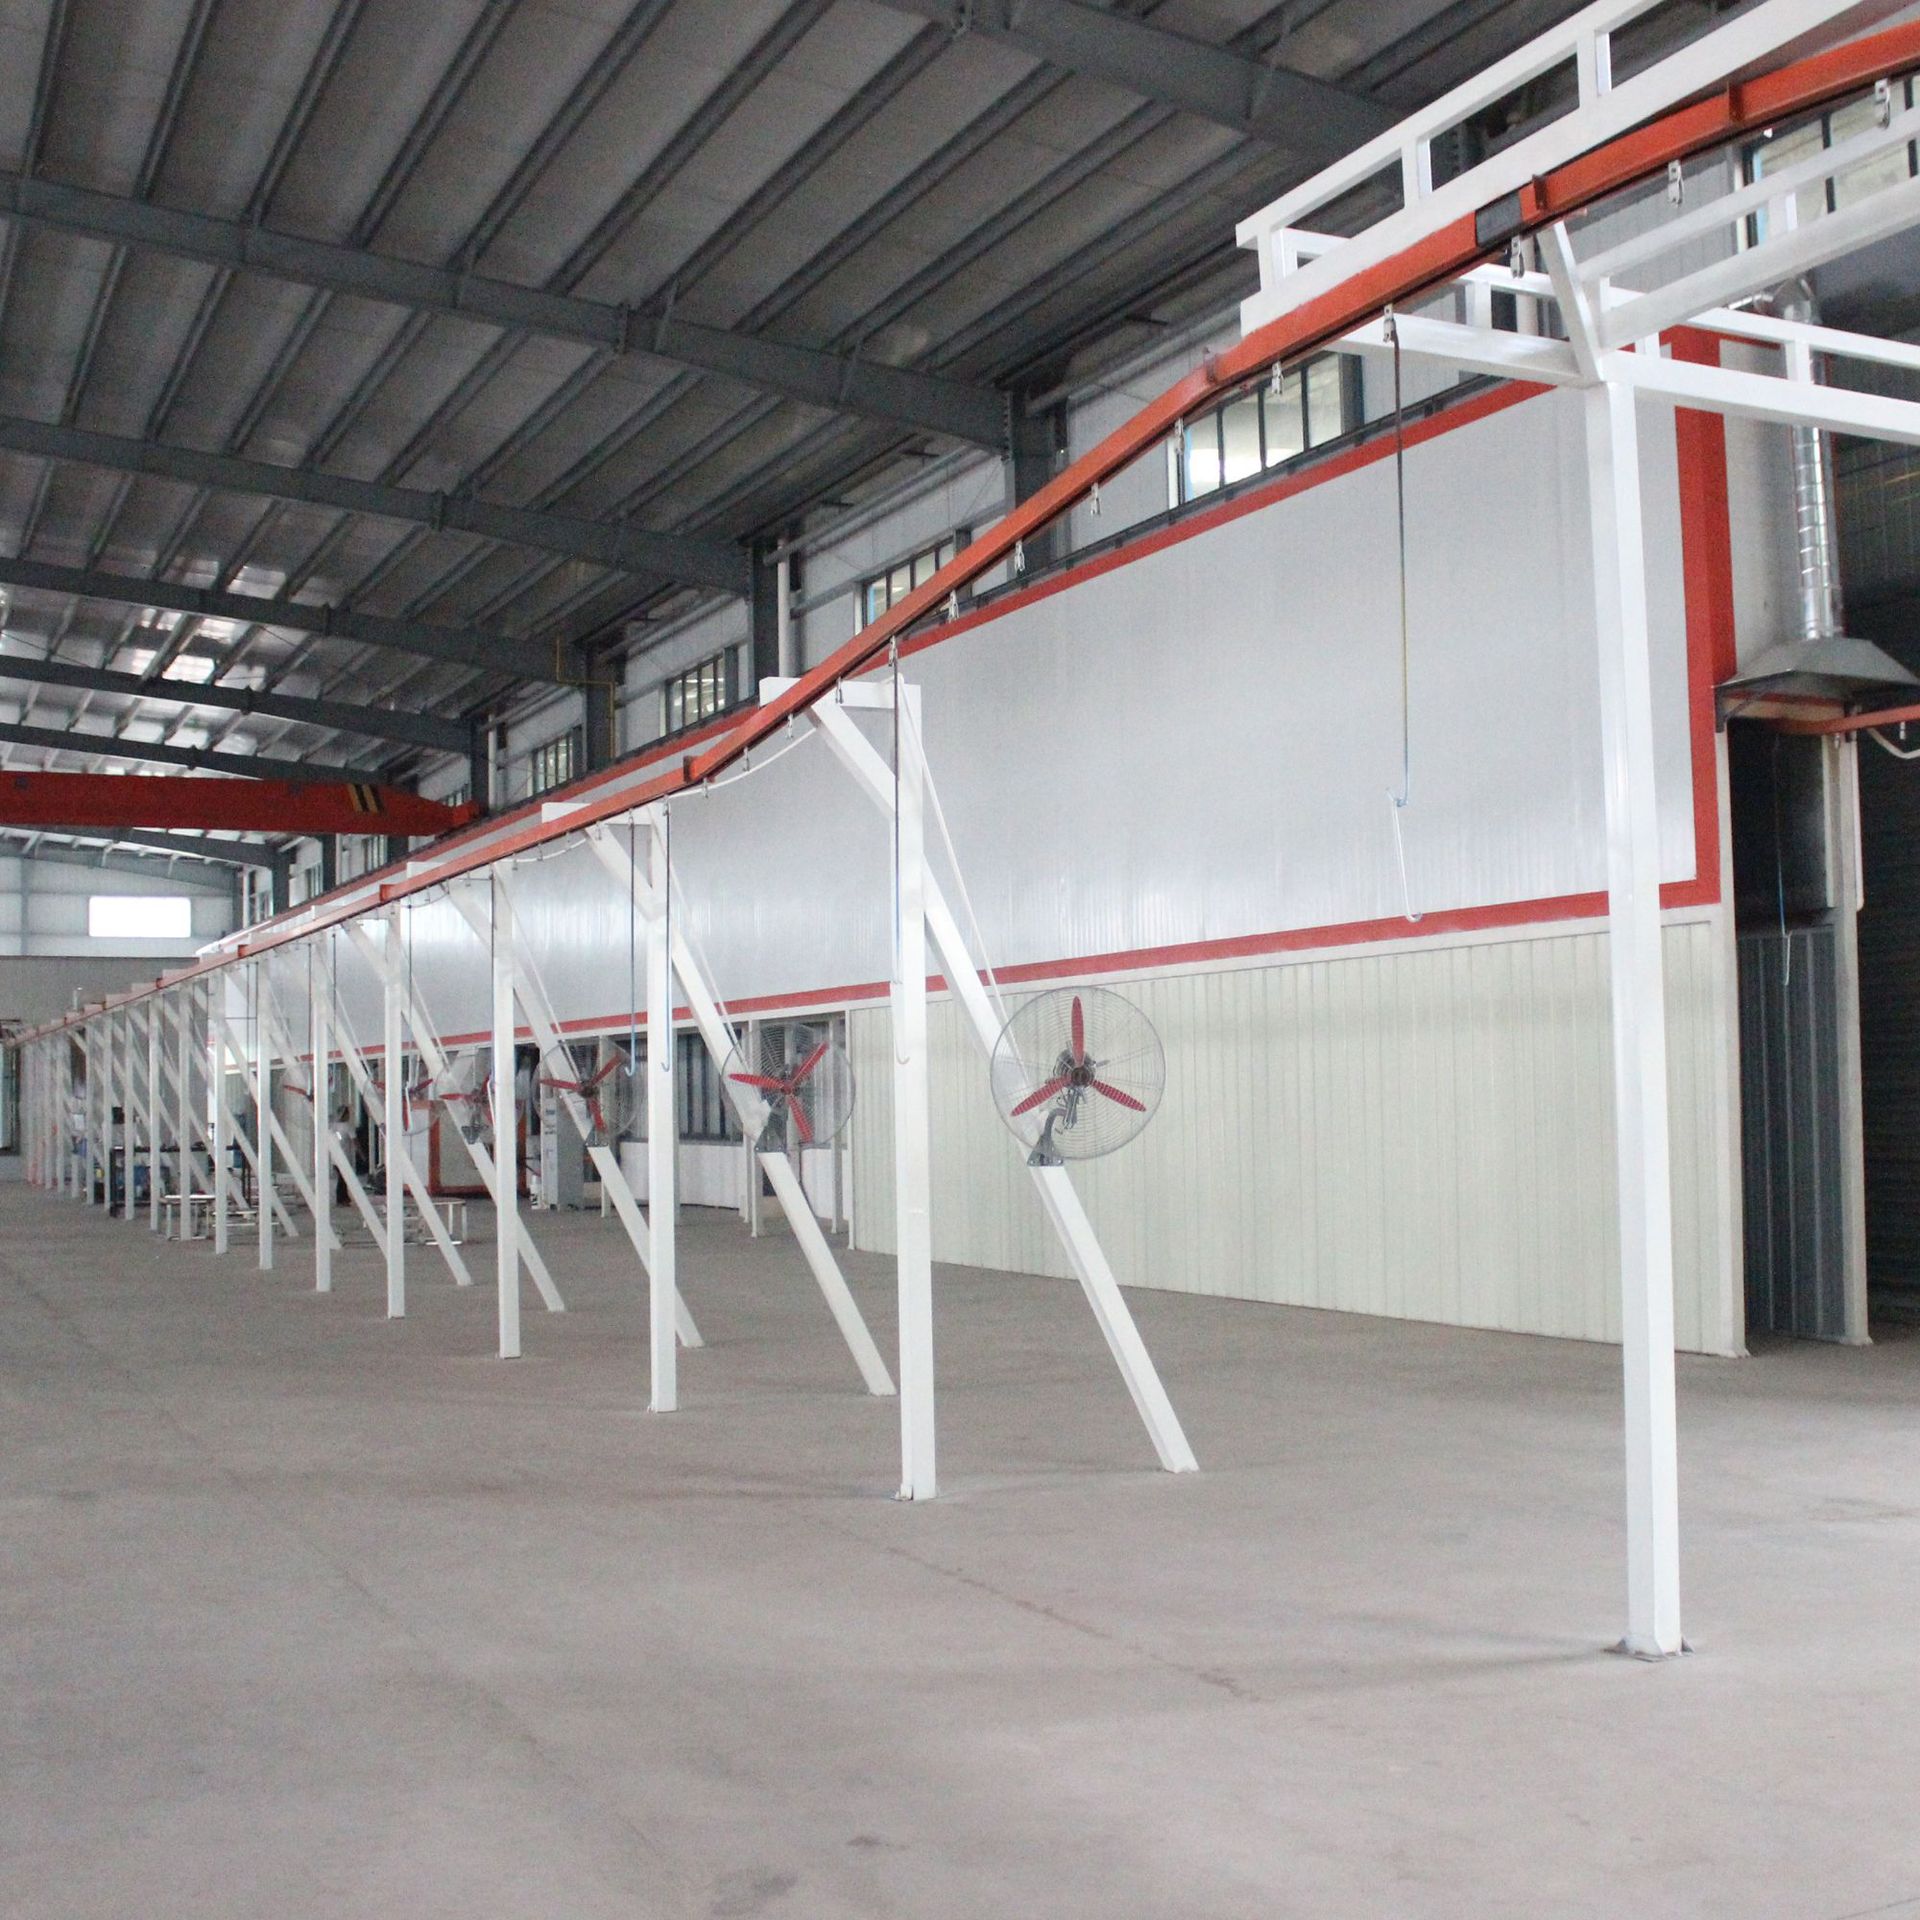
- 前处理设备:包括脱脂、除锈、磷化、钝化等工序,常见形式有浸泡式、喷淋式和游浸结合式。前处理质量直接决定涂层是否起泡、脱落,是整条线的基础。
- 喷涂设备:涵盖空气喷涂、高压无气喷涂、静电喷涂机、自动喷涂设备等,负责将涂料均匀附着到工件表面。
- 粉末喷涂设备:由喷粉房、静电喷枪、供粉系统和回收系统组成,适用于金属件的装饰性与防腐性涂装。
- 电泳涂装设备:以电泳槽为核心,配套整流电源、超滤系统和清洗装置,广泛用于汽车、五金件的高防腐底漆处理。
- 烘干固化炉:包括烘道、烘箱和固化炉,负责涂层流平与交联固化,温度曲线控制是关键。
- 输送系统:悬挂链、地面链、滑橇或皮带输送,把各工序连接成连续的喷涂流水线。
把这些单元比作一条链子并不夸张——任何一环出现短板,整线的良品率都会受影响。因此,涂装设备厂家在方案设计阶段通常要先了解工件材质、尺寸、产能要求和涂层标准,再倒推各工位的配置。
喷涂流水线的布局逻辑与产能匹配
喷涂流水线不是设备的简单堆叠,而是围绕节拍做平衡。常见的布局形式有直线式、U型式、环形悬挂式等,选择哪种取决于厂房空间、工件重量和工序数量。
以悬挂链式喷涂流水线为例,工件通过吊挂方式依次经过前处理、水分烘干、喷粉或喷漆、流平、固化、冷却,最后下线。这种布局占地相对紧凑,适合大批量、中小型工件的连续生产。而大型结构件或重型机械部件,往往采用地面输送或台车式作业,灵活性更高但节拍较慢。
产能匹配上有一个容易被忽视的细节:喷涂工位与固化炉的节拍必须协调。喷房出件速度再快,如果固化炉长度不足或升温曲线达不到要求,工件就会在炉口堆积,形成瓶颈。有经验的自动喷涂设备供应商会根据链速、挂具密度和炉内停留时间反算烘道长度,而不是先定设备再凑工艺。
静电喷涂机与粉末喷涂设备的应用差异
静电喷涂机是利用高压静电场使涂料带电,在电场力作用下吸附到接地工件表面。它的优势在于涂料利用率高、漆膜均匀、适合自动化作业,在金属家具、配电柜、铝型材等行业应用普遍。根据涂料形态不同,又分为液体静电喷涂和粉末静电喷涂两大类。
粉末喷涂设备以喷粉房为核心,配合静电喷枪、供粉桶和回收装置。粉末涂料不含溶剂,环保压力小,涂层机械强度高,一次成膜厚度可达60至100微米,特别适合户外灯具、护栏、家电面板等需要耐候耐腐蚀的产品。喷粉房的设计要关注气流组织和粉末回收率,回收系统效率低不仅浪费材料,还会造成车间粉尘超标。
液体静电喷涂则更适合对外观要求细腻、需要多色切换或薄膜涂装的场景,比如汽车零部件、仪器外壳。两者并非替代关系,很多综合型涂装生产线会同时配置喷漆室和喷粉房,按产品类型切换使用。
电泳涂装设备的工艺特点
电泳涂装设备在防腐要求高的领域地位稳固,汽车车身、车架、五金紧固件、农用机械等都大量采用。其原理是将工件浸入电泳槽,通过直流电使涂料粒子沉积在工件表面,形成致密涂层。
相比喷涂,电泳的优势是覆盖性好,工件内腔、焊缝、边角都能上漆,膜厚均匀且可控。但电泳线投资较大,槽液维护要求高,需要配套超滤系统、纯水系统和温控装置。对于批量稳定、防腐标准严格的产品,电泳涂装设备的综合成本反而更有优势;而小批量、多品种的生产,则要慎重评估槽液管理和换色成本。
烘干固化炉:容易被低估的关键设备
涂层最终性能的形成,很大程度发生在烘干固化炉里。温度不够,涂层交联不充分,附着力差;温度过高或时间过长,又会导致涂层变脆、色差甚至工件变形。
常见的烘干固化炉按加热方式分为电加热、燃气加热、燃油加热和导热油加热,按结构分为通过式烘道和箱式烘炉。设计时要综合考虑工件材质、涂层体系、升温速率和炉内温度均匀性。比如粉末涂料的固化通常需要180至200摄氏度、保持10至15分钟,而工件本身吸热会拖慢升温,炉子的有效加热时间必须留出余量。
另外,烘道进出口的热风外溢控制、废气排放处理也越来越受到重视。随着环保要求提升,涂装生产线配套废气处理装置已成为不少地区的硬性条件,这一点在规划初期就应纳入考虑。
涂装设备选型时值得关注的几个问题
面对市场上众多的涂装设备厂家,采购方不妨从以下几个角度做判断:
- 工件与工艺匹配度:先明确材质、尺寸、产能和涂层标准,再谈设备配置,避免"先买设备后改工艺"。
- 前处理是否到位:很多涂层质量问题根源在前处理,设备方案中前处理设备的配置不能压缩。
- 自动化程度:自动喷涂设备适合批量稳定产品,柔性生产则要保留手动或半自动工位。
- 能耗与运行成本:烘干固化炉的能耗占整线运行成本的大头,加热方式和保温设计要算长期账。
- 售后与备件:喷枪、喷嘴、滤芯等属于易损件,供应是否及时影响停机时间。
- 环保合规:粉末、电泳、液体涂装各自的排放特征不同,废气废水处理方案要同步设计。
结语
涂装设备是一套与工艺深度绑定的系统工程,喷涂流水线、静电喷涂机、粉末喷涂设备、电泳涂装设备、前处理设备和烘干固化炉之间需要协同设计,才能真正发挥效能。对于制造企业而言,与其追逐单一设备的参数高低,不如从自身产品出发,把工艺路线理清楚,再选择能够提供整体方案与持续服务的合作伙伴。设备是载体,稳定的涂层质量才是最终目的。